Anodizado de aluminio con manchas o color desigual
Si una pieza anodizada quedó con tono raro, zonas manchadas o mala terminación, el problema puede venir del material base, del pretratamiento o del sellado. Acá vas a ver qué síntomas orientan la causa y qué podés revisar antes de pedir una corrección.
Cuando un anodizado de aluminio queda con manchas, diferencias de tono o una terminación irregular, el defecto no siempre está en la capa final. Muchas veces la causa aparece antes: en la aleación, en la limpieza, en el ataque químico, en el teñido o en el sellado.
Este diagnóstico te ayuda a leer los síntomas visibles. También te marca qué podés revisar vos en la pieza y qué señales ya piden una evaluación de taller, porque algunas fallas no se corrigen con limpieza superficial ni con retoques caseros.
Cómo leer los defectos visibles
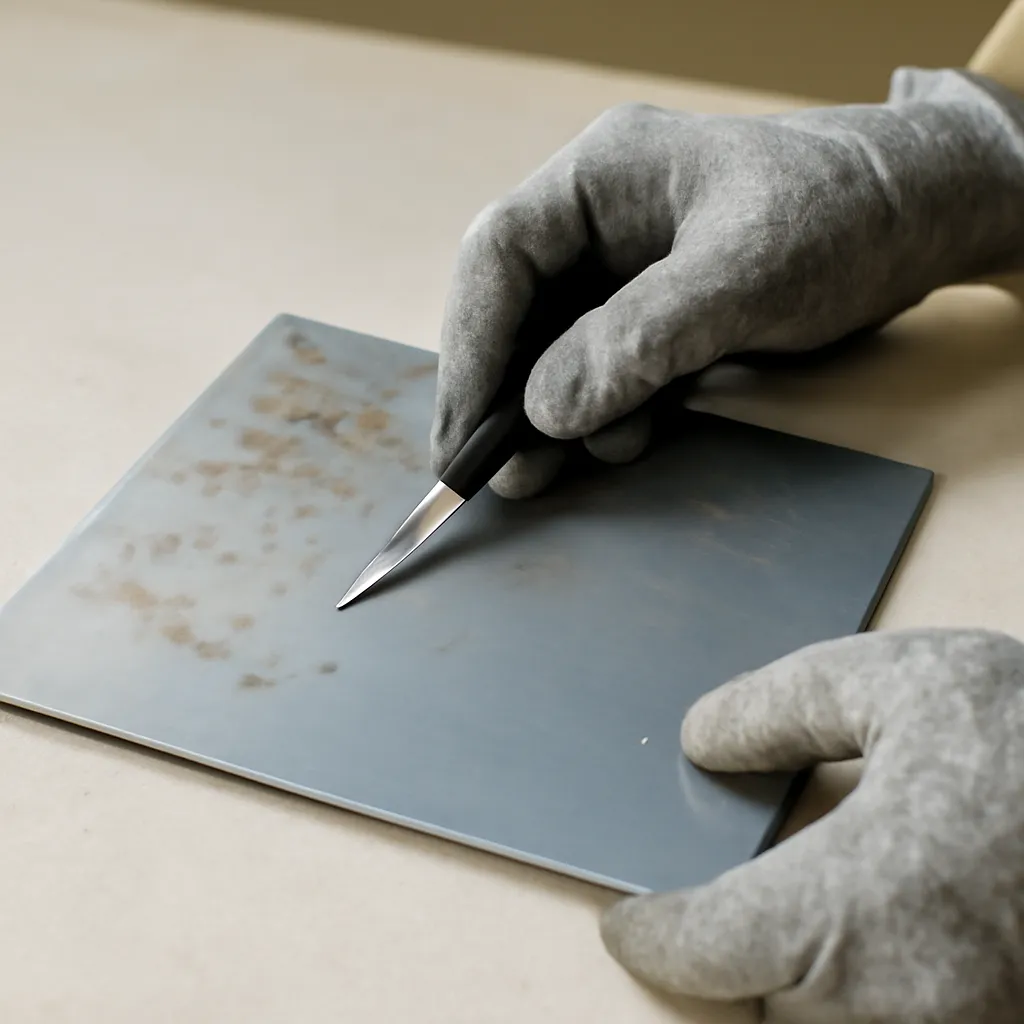
1 Mirás si el problema es parejo o localizado
Si la falla aparece en toda la pieza, suele apuntar a un problema de proceso o de material base. Si está en bordes, esquinas, zonas de contacto o sectores puntuales, puede venir de manipulación, apilado, ganchos, enjuague deficiente o contaminación en esa área.
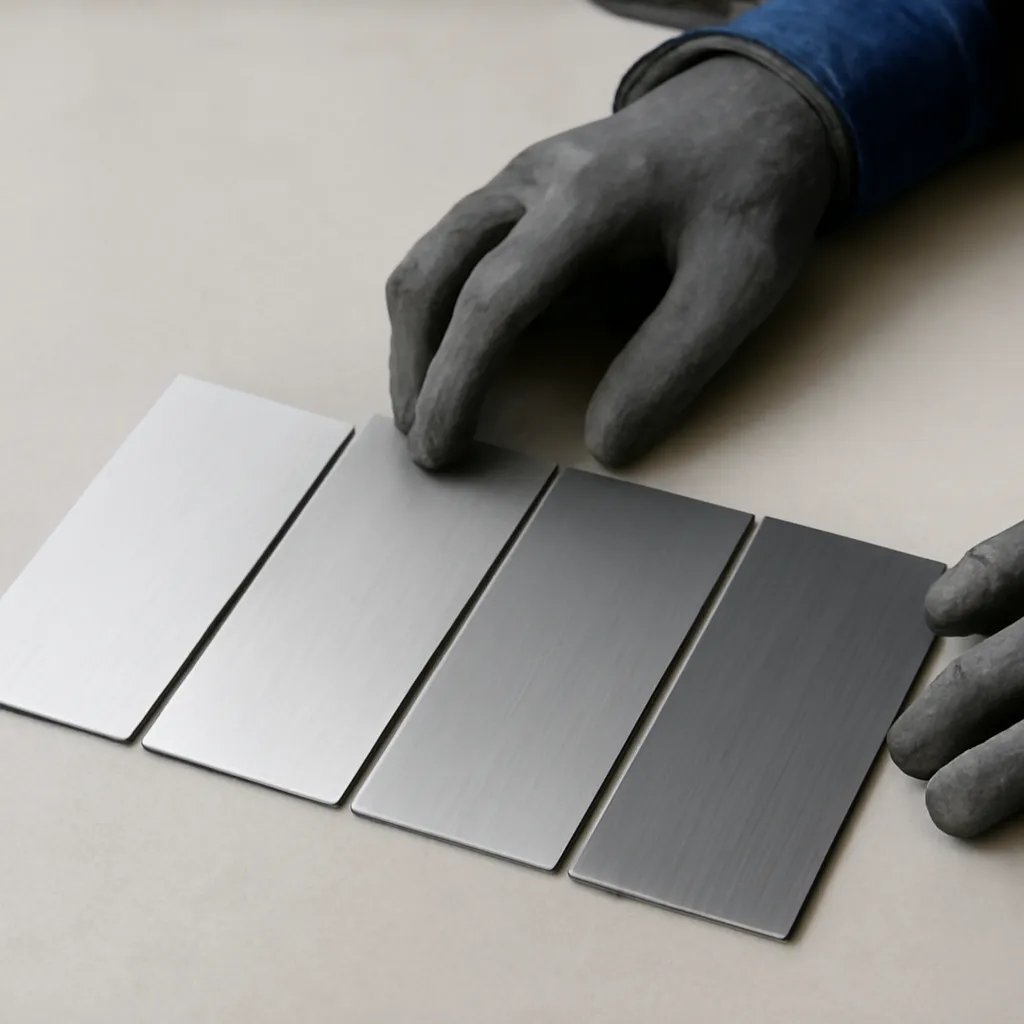
2 Separás color, brillo y textura
No todo defecto de anodizado se ve igual. Un color desparejo puede venir del teñido o de la aleación. Un brillo irregular puede relacionarse con el pretratamiento o con diferencias en la superficie base. Una textura áspera, tizada o con marcas suele señalar un problema de limpieza, ataque o sellado.
3 Buscás señales de mala adherencia o de capa débil
Si el acabado se levanta, se descascara, se marca con facilidad o deja ver la base en zonas de roce, no conviene asumir que es solo un tema estético. Puede haber una falla de preparación, de la aleación o del proceso de sellado, y eso requiere revisión técnica.
Síntomas y causas que suelen estar detrás
Manchas oscuras o claras: pueden aparecer por limpieza incompleta, residuos de aceites, contaminación superficial o diferencias en la respuesta del material al proceso.
Tono desigual entre piezas o dentro de la misma pieza: suele relacionarse con variaciones de aleación, espesor de material, diferencias de preparación previa o un control irregular del teñido.
Rayas, marcas de contacto o zonas sin uniformidad: a menudo apuntan a manipulación, apilado, ganchos, apoyos o enjuague deficiente entre etapas.
Acabado opaco, tizado o con aspecto pobre: puede venir de un pretratamiento inadecuado, de un sellado deficiente o de una superficie base que ya tenía defectos visibles.
Mala adherencia del color o del acabado: no siempre es un problema de la capa final. También puede estar ligado a la aleación, al estado previo de la pieza o a una preparación incompatible con el resultado buscado.
Qué podés revisar vos antes de reclamar
- Compará la pieza defectuosa con otra del mismo lote o con una muestra aprobada. Si el desvío es general, el origen suele estar en el proceso, no en un golpe aislado.
- Revisá si las manchas siguen un patrón repetido: bordes, agujeros, zonas de apoyo o áreas que tocaron otras piezas. Ese detalle orienta mucho el diagnóstico.
- Evitá limpiar con abrasivos, solventes fuertes o productos “milagro” sobre la pieza terminada. Podés agravar el defecto o borrar pistas útiles para el taller.
- Anotá cuándo apareció el problema: al recibir la pieza, después de instalarla o tras una limpieza. El momento en que se ve el defecto ayuda a separar una falla de proceso de un daño posterior.
- Sacá fotos con buena luz y sin filtros. Conviene mostrar el defecto de cerca y también la pieza completa para ver si el problema es puntual o general.
Errores que complican la corrección
- Pensar que todo se arregla repitiendo el anodizado. Si la causa es la aleación, la geometría o la contaminación, el problema puede volver a aparecer.
- Mezclar piezas de distinto origen o distinta aleación en una misma evaluación visual. Eso confunde el diagnóstico porque no todas responden igual.
- Pedir un acabado idéntico sobre una superficie que ya está dañada, rayada o reparada. El anodizado no oculta cualquier defecto previo.
- Manipular la pieza con manos sucias o con elementos que dejan residuo. Después aparecen marcas nuevas y ya no se distingue qué falló antes.
- Aceptar una corrección sin confirmar si se trata de una pieza decorativa o de una pieza con exigencia funcional. No es lo mismo un defecto visual que una falla que compromete el uso.
Qué hace variar el presupuesto de corrección
Precio orientativo del servicio «Anodizado de aluminio» según su ficha:
Entre 736 y 870 UYU Los precios de referencia en UYU se basan en la Lista oficial de precios de la construcción del MVOT, donde aparecen perfiles de aluminio anodizado con valores por kilo. Esa fuente es útil como referencia, pero no publica una tarifa oficial del servicio de anodizado como proceso industrial. El costo final puede variar según el tipo de pieza, el estado del material, la cantidad, el acabado solicitado y los trabajos previos o posteriores que incluya cada profesional.
El presupuesto cambia según el tamaño y la cantidad de piezas, el tipo de acabado pedido, el estado actual de la superficie, la profundidad del defecto y si hace falta reprocesar toda la pieza o solo evaluar una muestra. También influye si el trabajo exige desarmar, limpiar, retirar un acabado anterior o rehacer etapas completas. Si la pieza tiene geometrías complejas, zonas ocultas o mezcla de materiales, el diagnóstico y la corrección suelen ser más exigentes.
Cuánto puede llevar identificar la causa
La revisión visual inicial puede ser rápida si el defecto es claro y está bien documentado. Pero si hay que comparar piezas, revisar lote, confirmar aleación o distinguir entre falla de proceso y daño posterior, el diagnóstico lleva más tiempo. La corrección también depende de si el problema está solo en la apariencia o si obliga a repetir etapas completas.
Precauciones al revisar piezas anodizadas
- No rasques ni lijes una zona defectuosa para “probar” si sale. Podés alterar la evidencia y empeorar el acabado.
- Si la pieza está instalada, asegurate de que no haya bordes cortantes, piezas sueltas o riesgo de caída antes de manipularla.
- Evitá productos de limpieza no previstos para aluminio terminado. Algunos dejan manchas nuevas o atacan la superficie.
- Si el defecto aparece en piezas estructurales, de fachada o de uso exterior, no lo des por puramente estético sin una revisión técnica.
Qué podés hacer vos y cuándo pedir revisión técnica
Hacerlo vos
Podés identificar el patrón del defecto, comparar con otras piezas, registrar fotos, revisar si hubo contacto, embalaje o limpieza posterior, y reunir datos del pedido original. También podés pedir al anodizador que explique si el problema apunta al material base, al proceso o al manejo posterior.
Con un profesional
Conviene que lo vea un profesional cuando el defecto es general, cuando hay mala adherencia, cuando la pieza ya fue instalada o cuando necesitás decidir si se puede corregir sin rehacer todo. También hace falta criterio técnico si hay dudas sobre la aleación, el lote o la compatibilidad del acabado pedido.
Cuándo pedir revisión técnica
Pedí revisión profesional si el defecto afecta varias piezas, si el color quedó fuera de lo esperado, si hay descascarado o mala adherencia, o si la pieza tiene valor estético o funcional importante. También conviene hacerlo cuando no está claro si el problema se originó antes, durante o después del anodizado. En esos casos, una evaluación de taller te evita repetir trabajo sin resolver la causa real.
Anodizadores de aluminio en tu zona
Elegí tu departamento y ciudad, o escribí tu código postal.